

1. Introduzione: perché si verifica l“”inversione”? L’inversione non è un guasto del sensore, ma un disallineamento delle convenzioni
NPN vs PNP sensors differ in how their outputs switch current, while NO vs NC defines when the output turns on. For typical 24 VDC PLC inputs, PNP sensors connect to sinking inputs and NPN sensors connect to sourcing inputs. If a signal appears reversed, first verify electrical compatibility, then check switching mode and PLC program logic.

Questo tipo di “inversione” spesso non è dovuto a un malfunzionamento del sensore, bensì a una discrepanza tra le definizioni logiche delle uscite e quelle degli ingressi del PLC. Le uscite discrete presentano almeno due livelli di significato:
• NPN/PNP: si tratta di due diverse modalità di uscita (polarità di uscita/modalità di pilotaggio). Esse determinano quale tipo di stato di conduzione e quale livello logico presenta, in definitiva, il terminale DI del PLC.
• NO/NC: These are normally open / normally closed contact logic rules. They determine how the sensor switches current and which PLC input circuit it can work with. The PLC input bit also depends on the input module and wiring.
Per i sensori a ultrasuoni (ad esempio, il Serie ISUB100), il rilevamento in sé potrebbe funzionare correttamente; tuttavia, se la convenzione di lettura lato PLC è invertita, si verificherà un errore che sembrerà un’inversione.
L'approccio ingegneristico di base è il seguente: trasformare la logica di uscita in una relazione di mappatura verificabile: verificare NPN/PNP, NO/NC e abbinarli al tipo di terminale comune DI del PLC.
2. Innanzitutto, occorre distinguere chiaramente due aspetti: cosa determina NPN/PNP rispetto a cosa determina NO/NC
Quando si integra un sensore discreto in un ingresso digitale (DI) di un PLC, è necessario suddividere la “definizione dell’uscita” in due livelli e analizzarli separatamente:
• NPN/PNP definisce il modo in cui il sistema elettrico invia il segnale al PLC.
• NO/NC indica quale stato di contatto presenta l'uscita sul lato logico quando non è attivata rispetto a quando è attivata.
An incompatible NPN/PNP output and PLC input is an electrical compatibility issue and may prevent the input from operating correctly. Separately, the NO/NC behavior or PLC program logic may be opposite to the intended application logic.

2.1 NPN/PNP: determina “come funziona l’uscita con il terminale comune DI del PLC”
NPN e PNP sono due diverse modalità di uscita (polarità di uscita/modalità di pilotaggio). Durante il funzionamento, determinano quale sia la relazione tra la corrente di uscita del sensore (o percorso di conduzione) e il terminale comune di ingresso del PLC, influenzando così lo stato finale rilevato dal terminale DI del PLC (tipicamente espresso in ambito ingegneristico come livello valido/non valido corrispondente al tipo di terminale comune). Pertanto, per valutare se si verificherà un’inversione, il primo passo non è verificare se la spia di uscita è accesa. Occorre invece far corrispondere il tipo di uscita del sensore al meccanismo del terminale comune dell’ingresso digitale (DI) del PLC. Durante l’integrazione, è necessario verificare, in base alla configurazione degli ingressi digitali del PLC, se l’uscita debba essere impostata su NPN o PNP per garantire che il segnale di uscita sia compatibile con il terminale comune dell’ingresso / livello valido.

2.2 NO/NC: determina la logica di contatto negli stati “Non attivato / Attivato”
Il significato di NO/NC è “normalmente aperto” / “normalmente chiuso” (logica standard dei contatti). Definisce il rapporto di connessione che il terminale di uscita deve presentare in due stati — non attivato (oggetto assente / non in posizione) e attivato (oggetto presente / in posizione) — influenzando così la “definizione di validità” dal lato del PLC.”
Un modo intuitivo per capirlo è il seguente:
• NO (Normalmente aperto): quando non è attivato, si trova in genere in uno stato di connessione non valida / tendenza all’apertura; una volta attivato, passa a uno stato di connessione valida / tendenza alla conduzione.
• NC (Normalmente chiuso): quando non è attivato, si trova in genere in uno stato di connessione valida / tendenza alla chiusura; una volta attivato, passa a uno stato di connessione non valida / tendenza all’apertura.
È importante notare che NO/NC determina la direzione logica (ovvero se deve diventare “valido” o “non valido” quando viene attivato). Non corregge automaticamente la discrepanza tra NPN/PNP e il terminale comune; i due devono essere abbinati tra loro.
Il segreto per evitare l’inversione: non si tratta solo di selezionare il tipo corretto di NPN/PNP o NO/NC. È invece necessario abbinare NPN/PNP (polarità elettrica / modalità di accoppiamento con il terminale comune) e NO/NC (direzione della logica di trigger), allineandoli al tipo di terminale comune dell’ingresso digitale (DI) del PLC e alla definizione del livello valido.
3. Utilizzare una “tabella di mappatura logica” per stabilire la relazione
Per evitare che “il cablaggio sia corretto ma la logica sia invertita”, il metodo ingegneristico più efficace consiste nel convertire le definizioni delle uscite dei sensori (NPN/PNP + NO/NC) insieme al tipo di terminale comune degli ingressi DI del PLC (comune positivo / comune negativo) nella stessa convenzione di valutazione, ovvero:quando l’oggetto è in posizione / attivato e quando l’oggetto non è in posizione / non attivato, l’ingresso digitale (DI) del PLC deve essere interpretato nel programma come un livello alto (valido = 1) o un livello basso (non valido = 0).

The table above is based on a common operating mode for 24V discrete DI: when the sensor output matches the PLC DI common terminal type, the sensor output being conducting corresponds to the DI being valid. A mismatch between the sensor output type and the PLC input circuit is an electrical compatibility issue, not a reliable way to invert logic. Verify the current path and the module wiring requirements before evaluating NO/NC behavior.Different PLC input modules may differ slightly in their display method / valid definition, but the selection basis for the mapping relationship still follows the same logic. Ultimately, please confirm using the “field validation” in Section 5.
3.1 Come utilizzare questa tabella per individuare la causa dell“”inversione”
• Innanzitutto, verificare se l'ingresso digitale (DI) del PLC rientra nel Caso A o nel Caso B: controllare se il terminale COM è collegato al comune positivo (+24 V) o al comune negativo (0 V).
• Quindi determinare la combinazione di uscite del sensore: NPN/PNP + NO/NC.
• Abbinare il valore di ingresso (1 o 0) che, secondo la tabella, deve essere letto nella posizione / attivato. Se ciò è in contrasto con il comportamento del campo, di solito significa che almeno una definizione non è allineata — più comunemente:
o an incompatible NPN/PNP output and PLC input, which may prevent correct electrical operation;
o the NO/NC switching behavior or the PLC program logic is opposite to the intended application logic.
4. Cablaggio del PLC e morsetto comune di ingresso: dove solitamente si verifica l’inversione
“L”“inversione” non deriva da un singolo parametro indipendente; di solito si verifica durante la fase di conversione incrociata delle definizioni dei segnali: quando la convenzione relativa al terminale comune di ingresso lato PLC non corrisponde alla convenzione relativa alla direzione/polarità effettiva del flusso di corrente in uscita lato sensore, oppure quando la selezione del contatto (NO/NC) è opposta alla definizione di cosa significhi “attivato = valido”. Soprattutto quando si collega un sensore a 3 o 4 fili a un ingresso digitale (DI) del PLC, il tipo di terminale comune (COM) in ingresso è il fattore chiave per determinare se un segnale subirà un’inversione automatica.
Inoltre, anche le seguenti modifiche tecniche spesso causano la comparsa o l“”attivazione” dell’inversione, ad esempio: la sostituzione del modulo di ingresso del PLC (moduli diversi presentano definizioni valide e metodi di visualizzazione diversi), la sostituzione di I/O isolati o di espansione, oppure, durante la manutenzione, la modifica del solo cablaggio senza verificare contemporaneamente che la versione del sensore (NPN/PNP, NO/NC) e le impostazioni del terminale comune DI del PLC rimangano coerenti.
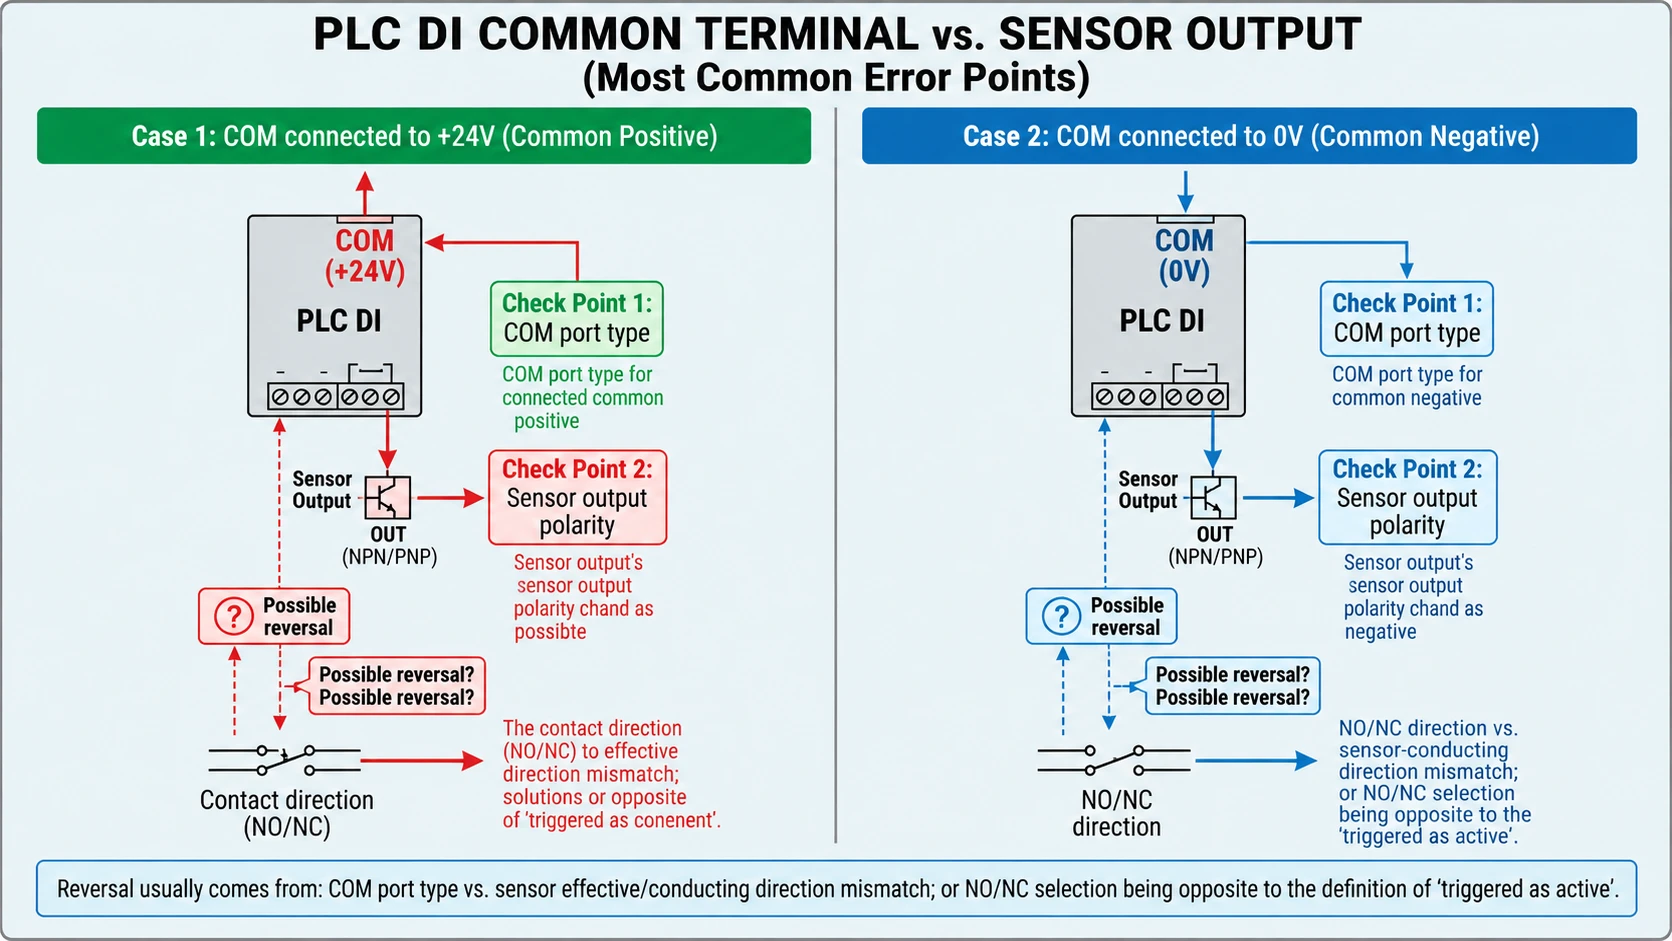
Il principale punto di controllo per l’inversione: tipo di terminale comune dell’ingresso digitale (DI) del PLC • Comune positivo (COM collegato a +24 V): quando il circuito di carico esterno viene stabilito secondo la logica “valido = conduttivo”, l’ingresso digitale (DI) del PLC lo identificherà tipicamente come livello alto valido (1). • Comune negativo (COM collegato a 0 V): quando il circuito esterno viene stabilito, la mappatura dello stato “valido” per l’ingresso digitale del PLC varia in base alla convenzione del terminale comune e, in definitiva, sul lato del programma si vede quale dei due livelli (alto o basso) viene letto.
5. Flusso di lavoro per la convalida e la risoluzione dei problemi
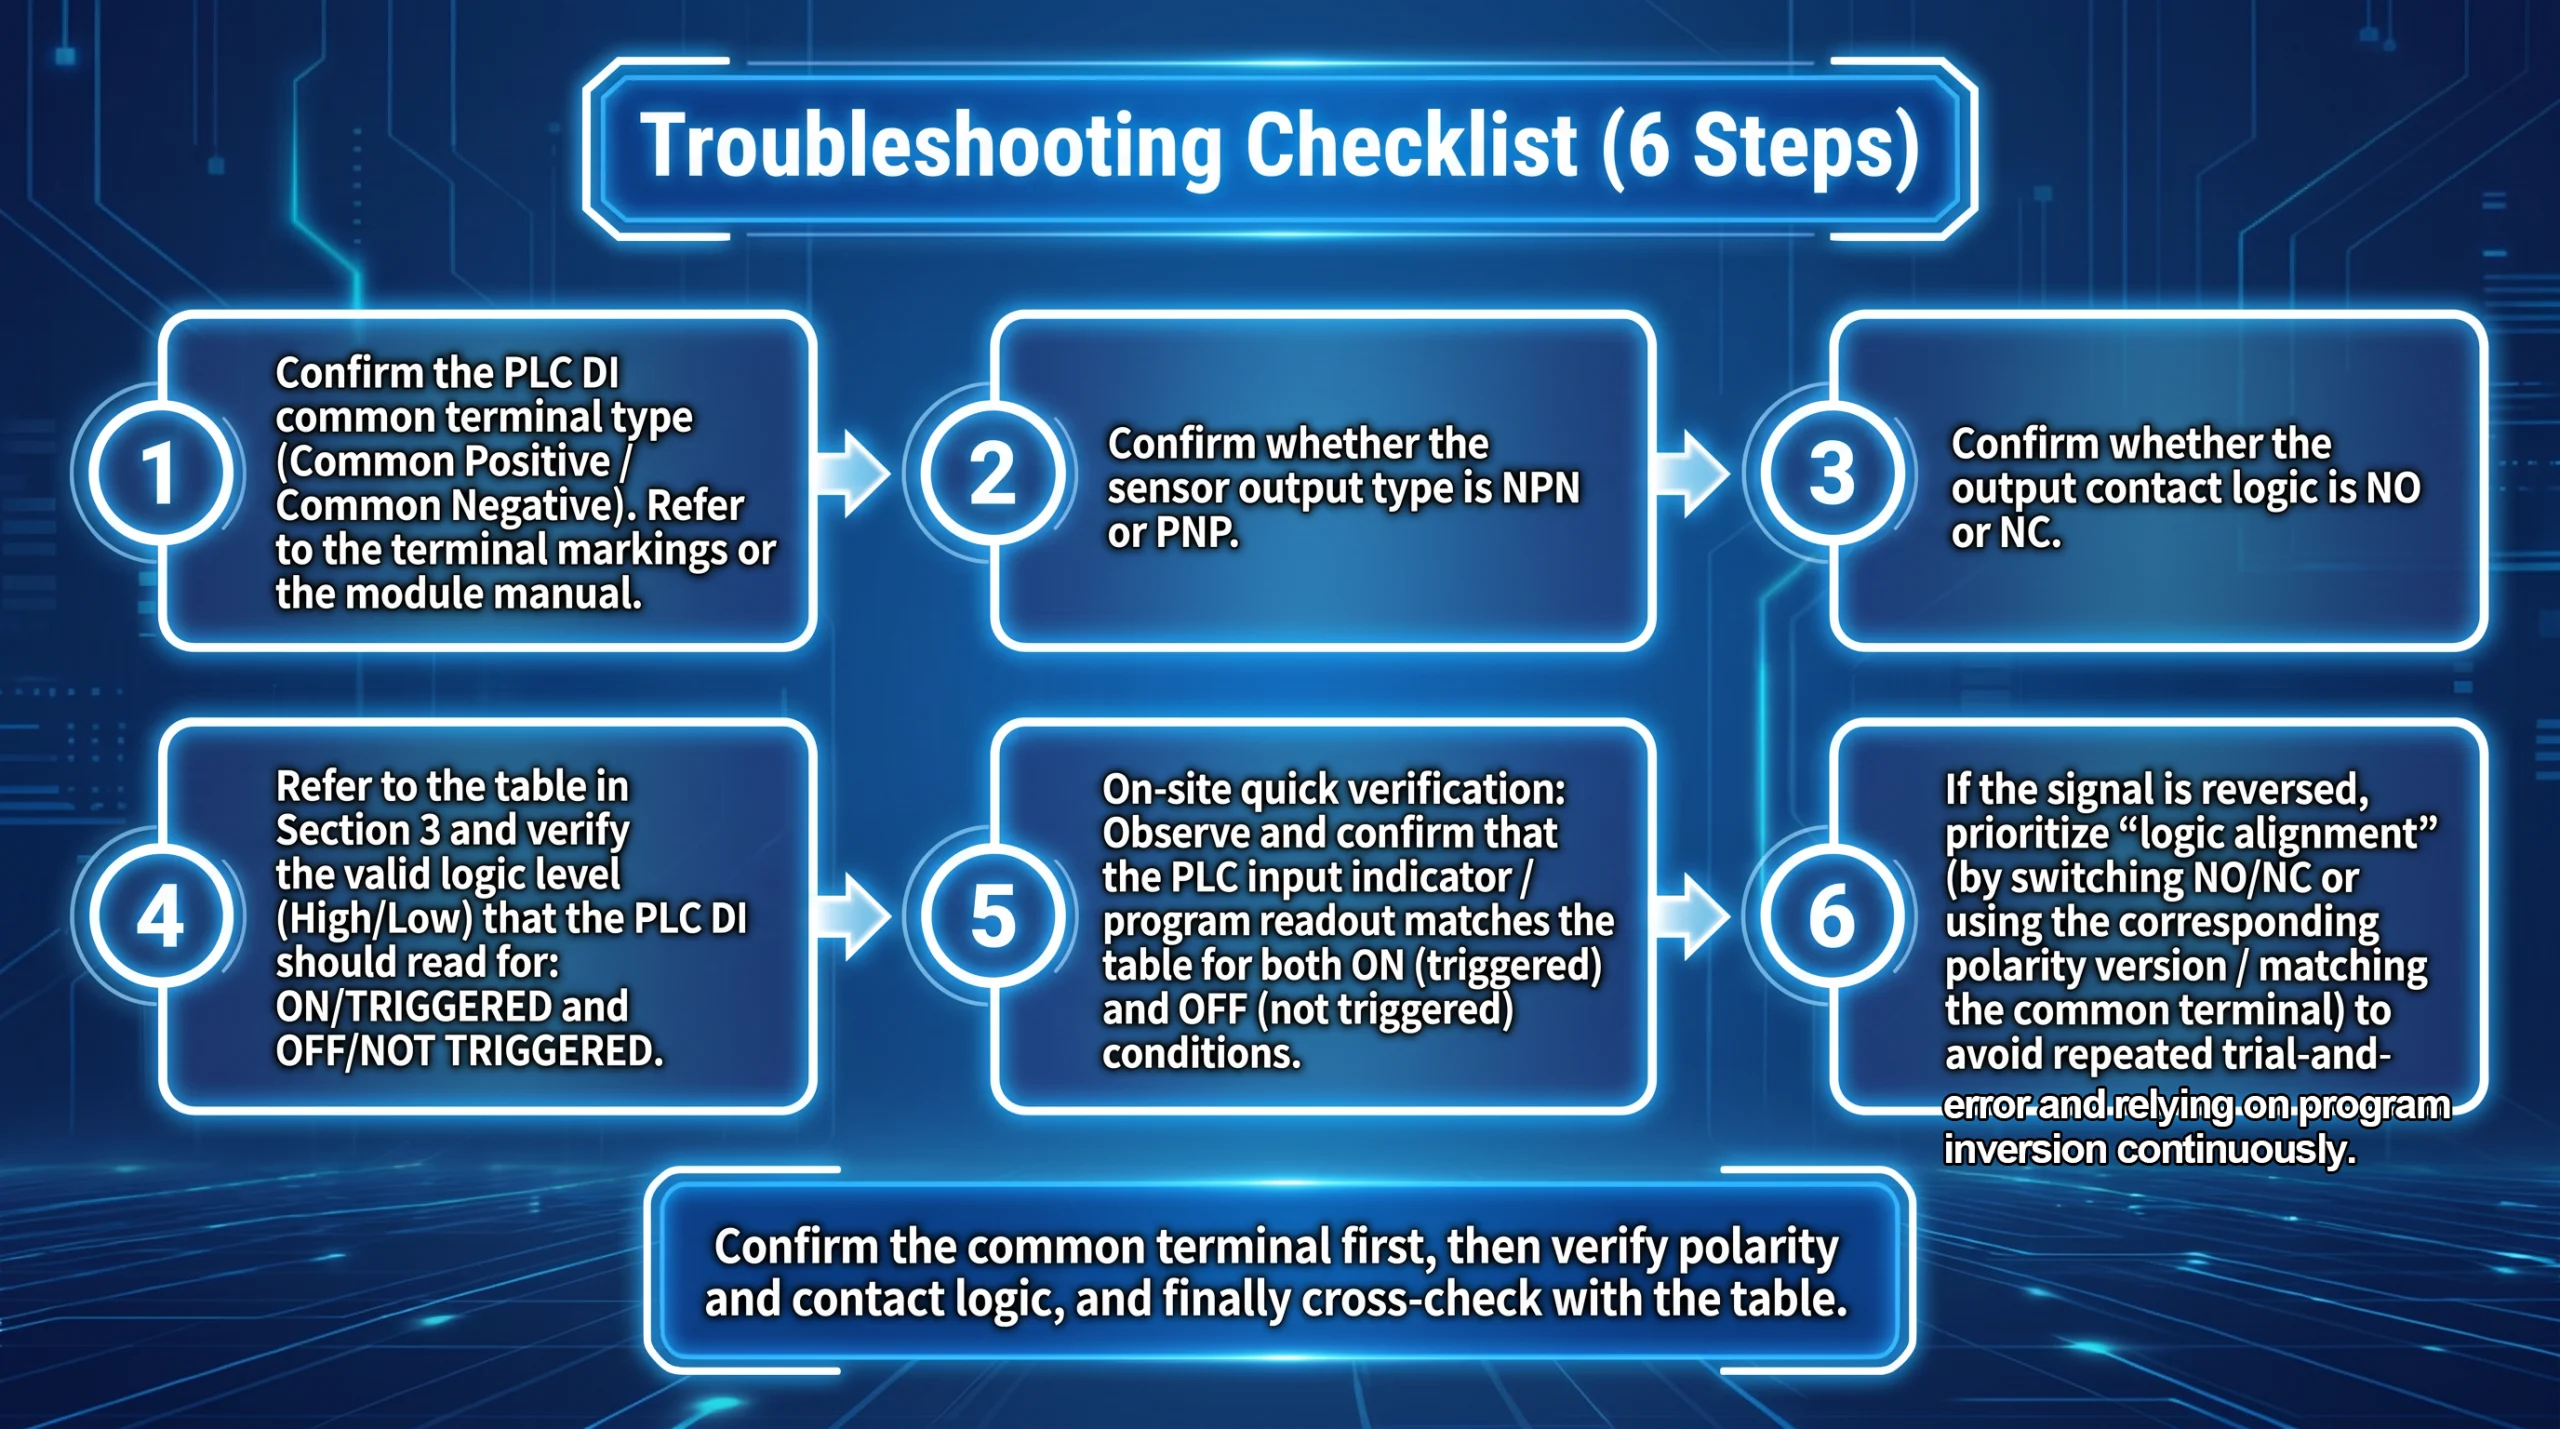
Si raccomanda di trasformare la procedura di risoluzione dei problemi in una checklist di passaggi riutilizzabile per ridurre i ripetuti tentativi di cablaggio basati su tentativi ed errori: 1. Verificare il tipo di terminale comune dell’ingresso digitale (DI) del PLC (comune positivo / comune negativo). Seguire l’etichettatura dei terminali o il manuale del modulo. 2. Verificare se la versione dell’uscita del sensore è NPN o PNP. 3. Verificare se la logica del contatto di uscita è NO o NC. 4. Consultare la tabella di mappatura nella Sezione 3 e verificare il livello valido (alto/basso) che deve essere letto per l’ingresso digitale (DI) del PLC negli stati “attivo/attivato” e “inattivo/non attivato”. 5. Verifica rapida sul campo: osservare se l’indicatore di ingresso del PLC o il valore letto dal programma corrisponde alla tabella sia nelle condizioni “in posizione” che “non in posizione”. 6. Se si riscontra un’inversione, regolare innanzitutto l’“allineamento logico” (commutando NO/NC o sostituendo la versione di polarità corrispondente / l’abbinamento del terminale comune) per evitare ripetuti tentativi di cablaggio e il ricorso continuo all’inversione nel programma del PLC.
6. Conclusione: la regola più breve per evitare l’inversione
To reduce wiring and logic errors, verify three things separately: NPN/PNP electrical compatibility, NO/NC switching behavior, and the PLC application logic. Confirm the expected raw input bit in both triggered and not-triggered conditions, and document any intentional program inversion.
FAQ
Domanda 1: L'ho collegato correttamente, ma l'immagine è ancora capovolta. Qual è l'elemento che più probabilmente non è stato allineato?
A1: First verify electrical compatibility and wiring using the sensor and PLC module manuals. Then check the sensor’s NO/NC behavior and compare the raw PLC input bit and program logic with the intended application state.
Domanda 2: La stessa posizione risulta invertita quando ci si sposta in un’altra stazione: perché?
A2: Check whether the two stations use different PLC input modules, COM wiring, sensor output versions, NO/NC settings, or PLC program logic. Verify electrical compatibility first, then compare the raw input bit and the application logic at both stations.
Domanda 3: Dopo l'apprendimento/il debug di SET, l'inversione diventa più evidente. È normale?
A3: Teaching or adjustment can change the switching point or detection window. If the signal changes repeatedly near a boundary, check the taught settings, hysteresis, target stability, and response time. This is different from a consistently inverted application signal. Teaching normally does not change the sensor’s NPN/PNP electrical output type.
Domanda 4: Se è chiaramente invertito, posso semplicemente invertirlo direttamente nel programma del PLC?
A4: Yes. If the sensor and PLC input are electrically compatible and the raw input is stable, program inversion can be a valid long-term design choice. Document the inversion and use clear variable names for both the raw input and the application state. Program inversion cannot fix an incompatible electrical connection and should not be treated as a safety measure.
D5: Come posso verificare rapidamente sul posto se si tratta di un segnale attivo alto o attivo basso?
A5: Observe the raw PLC input bit in both triggered and not-triggered conditions, and compare it with the sensor output state and module documentation. If voltage polarity matters, measure the output voltage relative to the correct reference point. A PLC bit of 1 or 0 alone does not necessarily establish whether the sensor output voltage is active-high or active-low.
D6: Se si tratta di un punto relativo all'interblocco o alla sicurezza (che richiede un comportamento a prova di guasto), come si devono selezionare i contatti NO/NC?
A6: Define the required safe state through a risk assessment and select appropriately rated sensors, input devices, diagnostics, and control architecture. An NC output alone does not make a sensing function fail-safe. Follow the applicable safety requirements and the device manufacturers’ instructions.
-
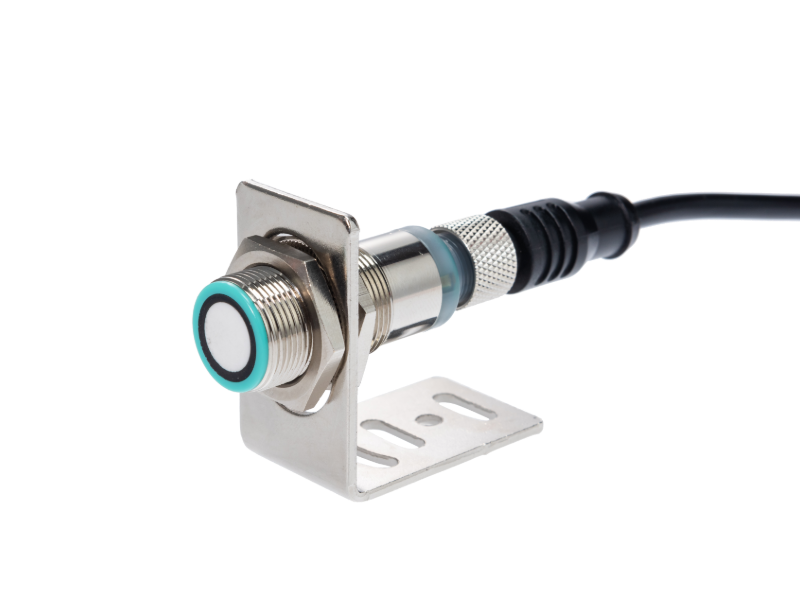
ISSRSensor 500 mm Sensore di distanza a ultrasuoni ad alta precisione a breve distanza|200kHz
-
ISSRSensor Sensore a ultrasuoni tutto in uno: Rilevamento di oggetti e livelli a 1 m di distanza
-
ISSRSensor Sensore di etichette a ultrasuoni di alta precisione per materiali trasparenti e opachi
-
ISSRSensor M12 Sensore a ultrasuoni per il rilevamento di fogli doppi
-
ISSRSensor Sensore a ultrasuoni a doppia lastra | Rilevamento multimateriale per l'automazione
-
ISSRSensor Sensore a ultrasuoni a guida Web Trasduttore 160kHz - Sonda rettangolare per il rilevamento e la correzione dei bordi
-

Sensore a ultrasuoni ISSRSensor F7J della serie Economy